Résumé
Portfolio de fin de BUT Génie Électrique et Informatique Industrielle (GEII), parcours Automatisme et Informatique Industrielle (AII), construit à partir de quatre situations industrielles vécues en alternance chez Refresco.
Portfolio académique
Ce portfolio BUT3 constitue la synthèse finale de mon parcours en BUT GEII. Il a été conçu comme une vitrine web structurée autour de quatre situations industrielles réelles vécues chez Refresco : choix technologique, diagnostic de mesure, formalisation d’une procédure de maintenance et migration d’un système de sécurité.
Le BUT3 marque l’aboutissement de mon parcours en GEII. Après une première année centrée sur les bases techniques, puis une deuxième année tournée vers le terrain industriel grâce à mon stage chez GOZOKI, l’alternance chez Refresco m’a permis de consolider une posture plus professionnelle. Les situations présentées dans ce portfolio montrent ma progression en conception, vérification, maintenance et intégration sur des systèmes industriels réels.
Portfolio de fin de BUT Génie Électrique et Informatique Industrielle (GEII), parcours Automatisme et Informatique Industrielle (AII), construit à partir de quatre situations industrielles vécues en alternance chez Refresco.
Compétence 31
Cette compétence montre ma capacité à justifier un choix technologique à partir d’un besoin industriel réel, d’une analyse de solutions et d’une validation progressive jusqu’aux essais terrain.
AC31.02
En sortie de la ligne L1, sur le format 0,25 L, un défaut de détection perturbait le comptage des produits finis avant la palettisation. Le capteur ultrasonique installé générait des détections erronées : certains paquets passaient sans être comptabilisés, ce qui réduisait la fiabilité du suivi de production. Mon responsable m’a confié l’étude d’une solution plus adaptée aux contraintes réelles de la ligne : courte distance, stabilité du signal, répétabilité du comptage et résistance aux perturbations liées à l’environnement industriel.
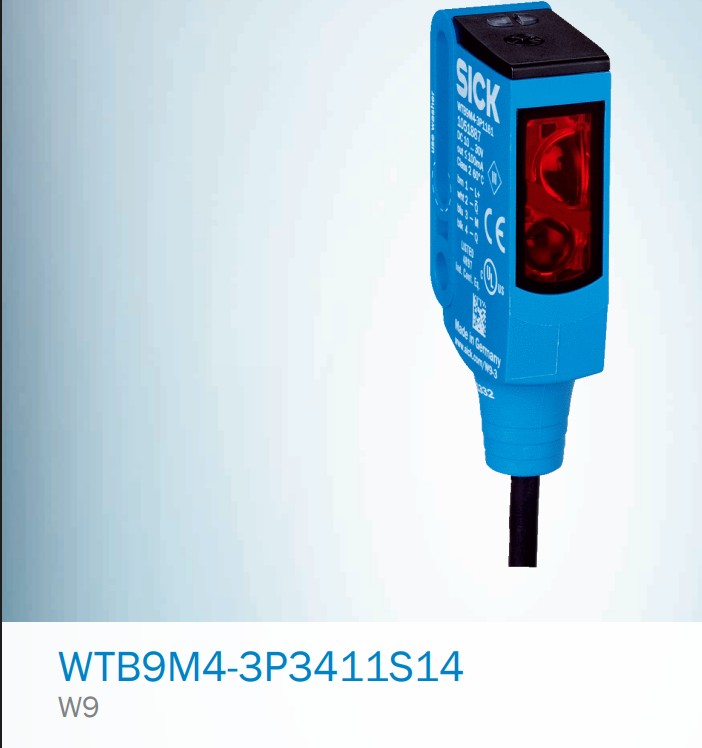
Capteur photoélectrique SICK WTB9M4-3P3411S14 retenu après comparaison des solutions disponibles et validation des critères techniques.
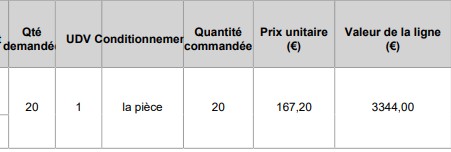
Premiers devis consultés afin d'évaluer la faisabilité d'un déploiement progressif sur plusieurs lignes.
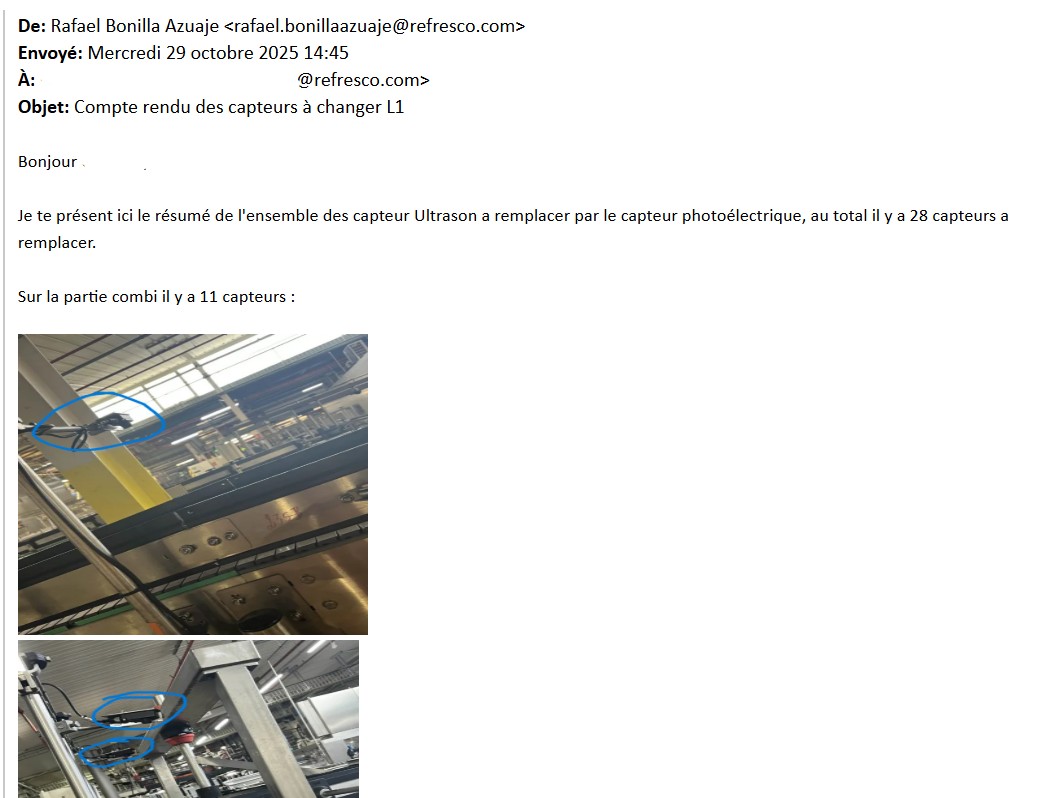
Compte rendu transmis pour identifier les capteurs à remplacer sur les lignes.
Cette mission m’a appris qu’un choix technologique pertinent ne consiste pas à choisir le composant le plus récent, mais celui qui répond le mieux aux contraintes réelles du procédé. Le passage d’un capteur ultrasonique à un capteur photoélectrique était justifié par la courte distance de détection, la stabilité du signal et la répétabilité du comptage sur convoyeur. J’ai aussi progressé dans la lecture de datasheets, la comparaison argumentée de solutions et la transition entre validation théorique et validation terrain. Ce travail montre enfin qu’une solution prend davantage de valeur lorsqu’elle peut être généralisée à d’autres lignes dans une logique d’amélioration continue.
Compétence 32
Cette compétence met en avant ma capacité à analyser un dysfonctionnement de manière méthodique, à formuler des hypothèses et à les confronter à une mesure indépendante.
AC32.01
Avec le service utilités, j’ai analysé un dysfonctionnement du système de régulation du pH d’une cuve de neutralisation intégrée au traitement des eaux du site. Cette cuve permet de maintenir le pH dans une plage conforme aux exigences du procédé. Les valeurs transmises à l’automate et affichées sur l’IHM étaient incohérentes : certaines devenaient négatives, ce qui est physiquement impossible, tandis que d’autres descendaient entre 2,4 et 2,7 alors que la plage attendue se situait entre 3,2 et 3,7. Mon objectif était de déterminer si l’anomalie provenait du procédé ou de la chaîne de mesure.
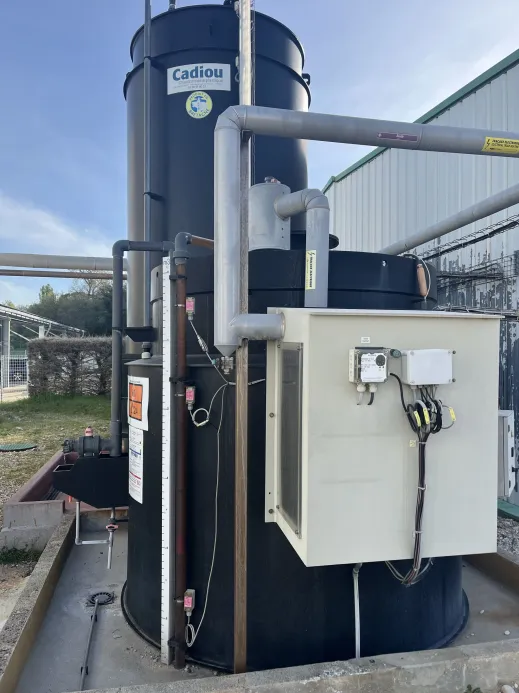
Contexte terrain du diagnostic sur la régulation du pH.
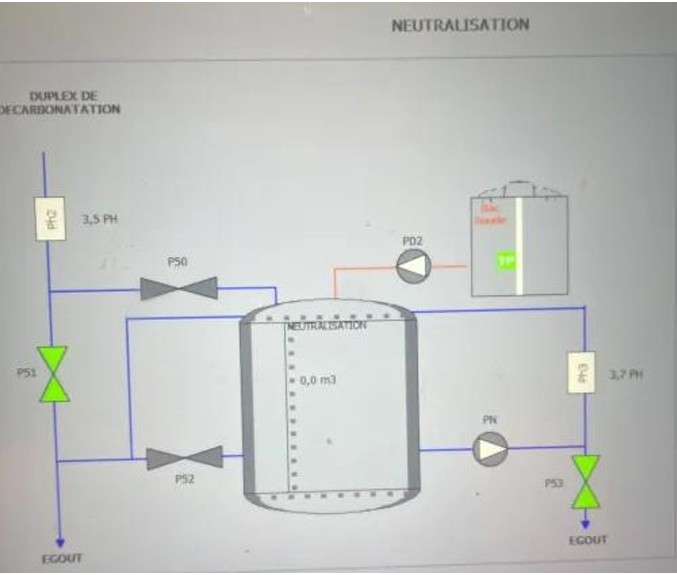
Support utilisé pour constater les incohérences de mesure.
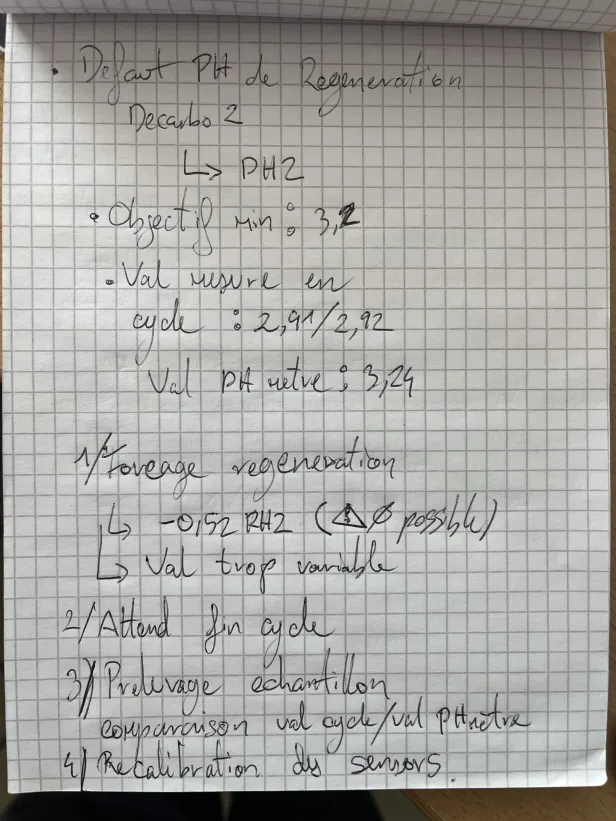
Trace du raisonnement suivi puis de la correction mise en œuvre.
Cette mission m’a appris qu’un diagnostic en instrumentation industrielle ne doit pas se limiter aux valeurs affichées par l’automate ou l’IHM. Il faut replacer l’anomalie dans le procédé réel, formuler des hypothèses puis les confronter à une mesure indépendante. Ici, la comparaison entre la valeur affichée et la valeur mesurée sur échantillon a permis d’écarter un défaut de procédé et de recentrer le diagnostic sur la chaîne de mesure. Ce travail a renforcé ma rigueur dans la distinction entre symptôme, défaut apparent et cause racine.
Compétence 33
Cette compétence illustre ma capacité à transformer un savoir-faire terrain en procédure de maintenance exploitable, afin de standardiser une intervention critique et de réduire les arrêts de production.
AC33.03
Au sein du service maintenance, j’ai participé à la formalisation d’une procédure de nettoyage aseptique des becs FMA. Lors des changements de production, un nettoyage complet de ligne peut nécessiter 7 à 8 heures d’arrêt, avec une perte estimée à environ 100 000 bouteilles par heure. Les becs FMA constituent le dernier point de contact avec le produit avant le remplissage ; leur nettoyage doit donc garantir un niveau sanitaire élevé. L’objectif était de formaliser une intervention ciblée, plus rapide qu’un nettoyage complet, tout en conservant les exigences d’hygiène, de traçabilité et de reproductibilité attendues par le site.
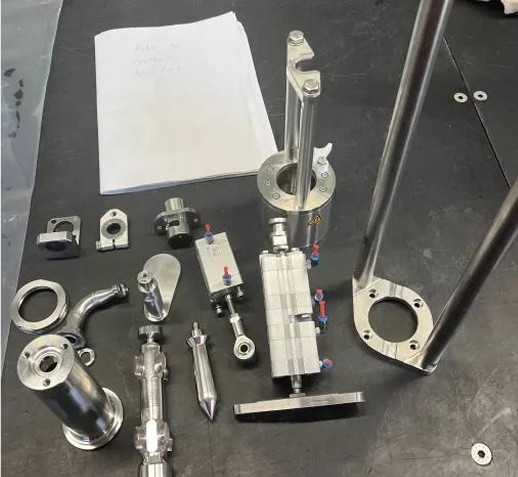
Étude du démontage, du remontage et des composants du BEC FMA.
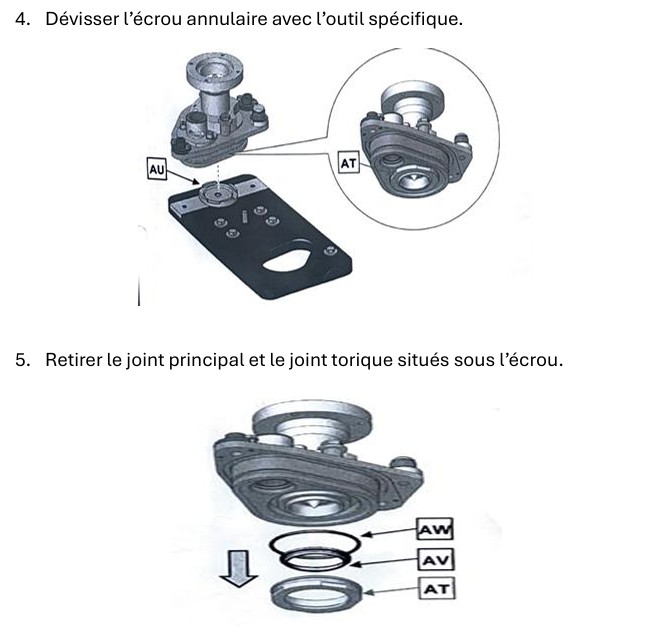
Repérage des joints et organes sensibles à intégrer dans la procédure.
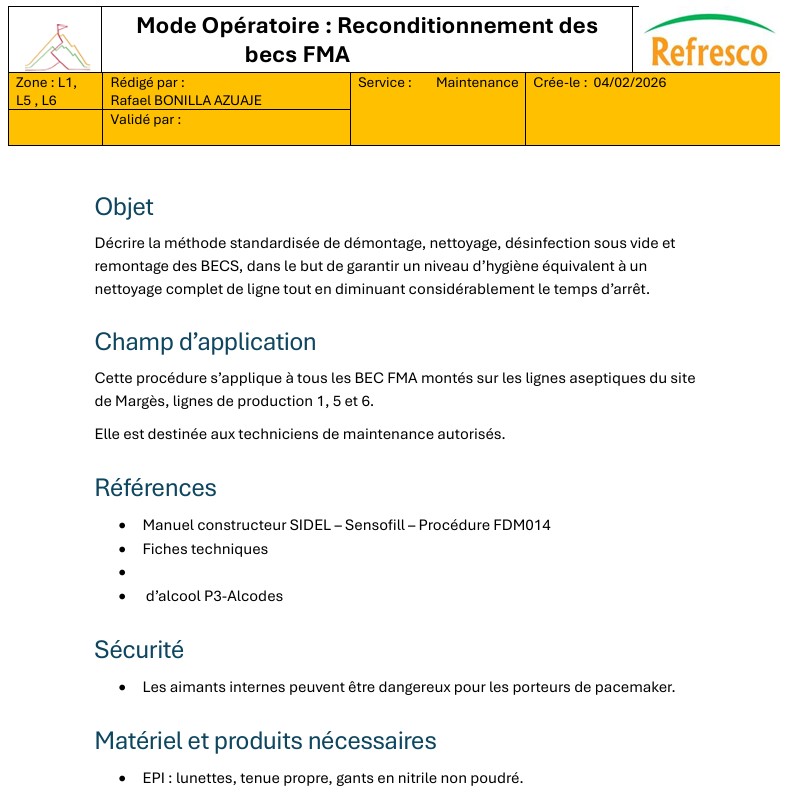
Formalisation des étapes, exigences d’hygiène, réglages et contrôles.
Cette mission m’a montré qu’une procédure de maintenance utile ne se limite pas à décrire une suite de gestes. Elle doit expliquer la logique de l’intervention, identifier les points critiques, garantir la reproductibilité et sécuriser le résultat final. Le choix d’une intervention ciblée se justifie par la réduction potentielle du temps d’arrêt, estimée de 7–8 heures à 1–2 heures, tout en maintenant les exigences sanitaires. Cette mission m’a particulièrement fait progresser en rédaction technique, car elle m’a obligé à relier maintenance, sécurité alimentaire, standardisation, collaboration interservices et amélioration continue.
Compétence 34
Cette compétence met en évidence ma capacité à préparer l’intégration d’un nouvel équipement de sécurité, à anticiper les contraintes de migration et à organiser sa validation fonctionnelle.
AC34.01
Dans le cadre d’une opération de maintenance et de modernisation, j’ai participé à la migration d’un relais de sécurité obsolète de la gamme Preventa XPS-AR vers une architecture Harmony XPSU. L’objectif n’était pas seulement de remplacer un matériel ancien, mais de planifier une migration complète de la logique de sécurité existante, sans perte de fonctionnalité. Il fallait maintenir les fonctions critiques : arrêt d’urgence, réarmement, contrôle des deux canaux de sécurité et sorties de sécurité. Le nouveau système reposait sur un module principal XPSUAF13AP, chargé de la logique de sécurité, et un module d’extension XPSUEP14AP, destiné à augmenter le nombre de sorties disponibles.
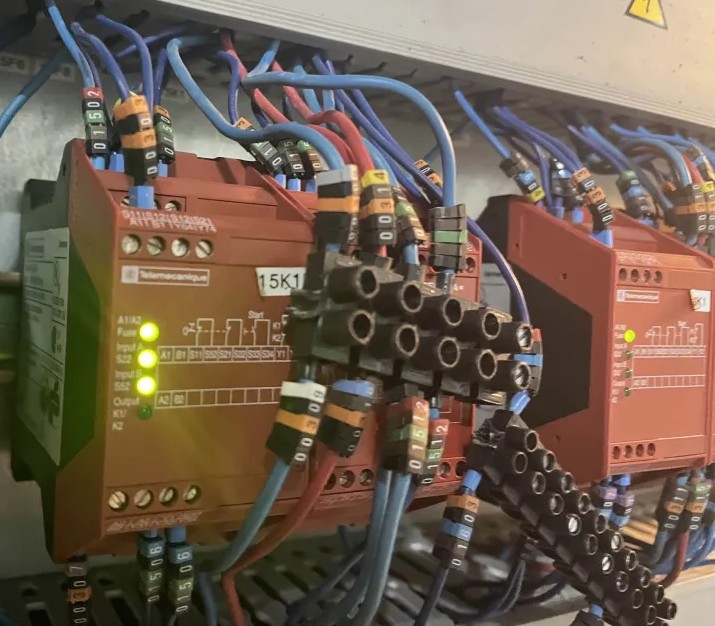
Passage d’un relais centralisé obsolète vers une architecture modulaire Harmony XPSU.
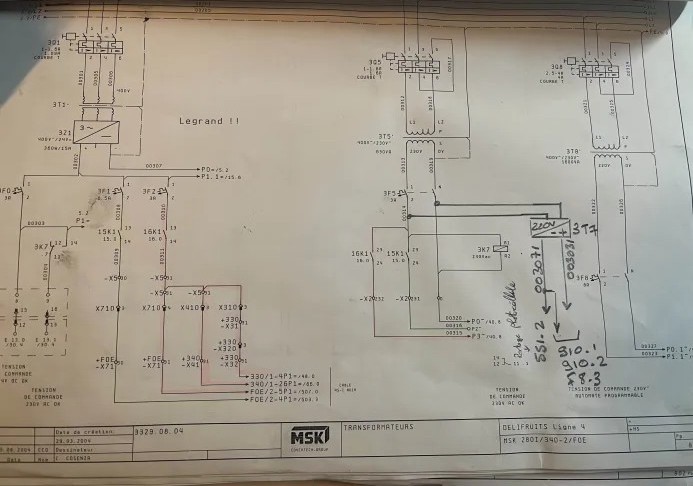
Compréhension des bornes critiques avant migration du câblage.
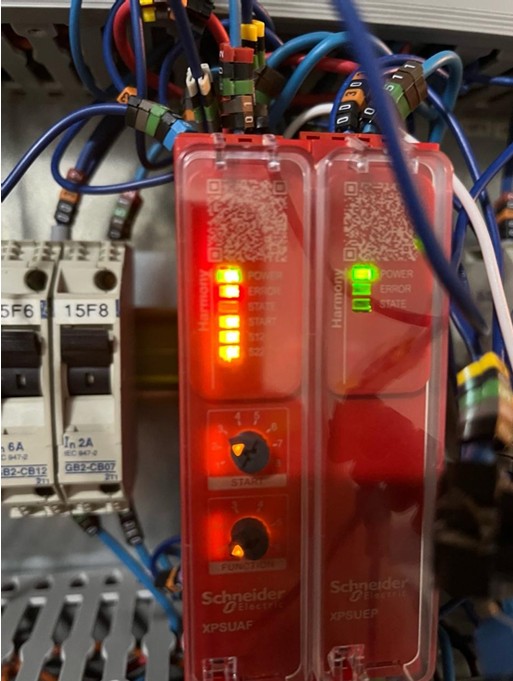
Tests des arrêts d’urgence, du réarmement et des sorties de sécurité après intervention.
Cette mission m’a fait comprendre que l’intégration d’un équipement de sécurité ne peut pas se réduire à un remplacement matériel. Elle exige une planification précise : comprendre la logique existante, identifier les fonctions critiques, anticiper les écarts entre ancien et nouveau matériel, préparer les adaptations de câblage puis valider chaque fonction avant remise en service. Ce travail a renforcé ma lecture de schémas électriques, ma compréhension des chaînes de sécurité et ma capacité à organiser une intervention en tenant compte des contraintes réelles du terrain.